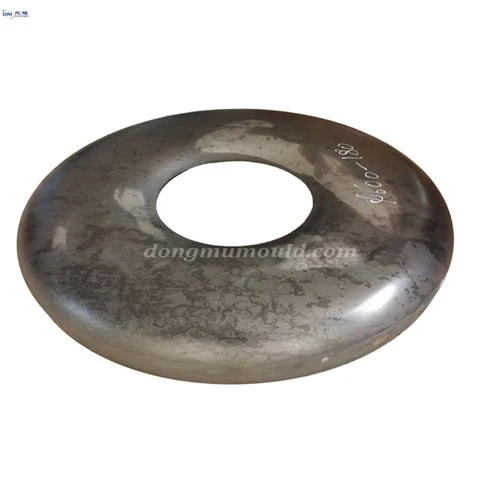
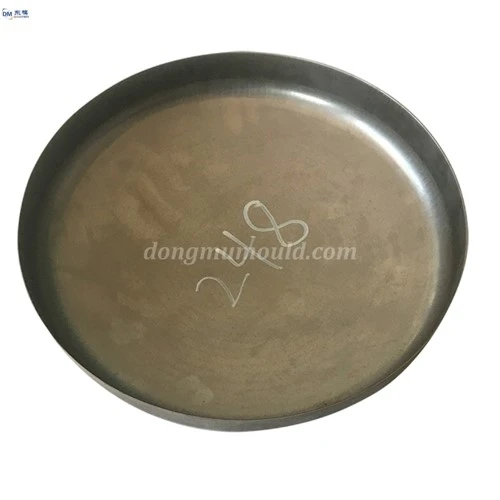
استفاده از قطعات طراحی عمیق فلزی و یادگیری فن آوری ترسیم عمیق ارزش جمع آوری دارد!

قطعات کشش عمیق فلزی به طور گسترده در زمینه های مختلف زندگی ما استفاده می شود. کشش عمیق که به نامهای کشش، کشش، کلندرینگ و غیره نیز شناخته میشود، به استفاده از قالب برای سوراخ کردن شکل خاصی از تختهای که پس از پانچ کردن در قسمتهای مختلف توخالی باز به دست میآید، اشاره دارد. یا فرآیند ماشینکاری که در آن قطر خالی توخالی باز کاهش یافته و ارتفاع آن افزایش می یابد. فرآیند کشش عمیق را می توان برای ساخت قطعات جدار نازک با اشکال نامنظم مانند استوانه ای، پلکانی، مخروطی، کروی، جعبه ای شکل و غیره استفاده کرد. همراه با سایر فرآیندهای مهر زنی و شکل دهی مانند فلنجینگ، برآمدگی، شعله ور شدن، گردن زدن و غیره. می توان قطعاتی با اشکال بسیار پیچیده نیز ساخت. بنابراین، کشش عمیق جایگاه بسیار مهمی در فرآیند تولید خودرو، هواپیما، تراکتور، لوازم الکتریکی، ابزار دقیق، الکترونیک و سایر بخشهای صنعتی دارد.
Dongmo زیر فرآیند ترسیم عمیق را به شما معرفی می کند
1. فرآیند تغییر شکل کشیدن عمیق:
در فرآیند کشش عمیق، مشخصه اصلی فرآیند تغییر شکل ماده، جریان فلز است. یعنی یک قسمت خالی صاف به یک قسمت استوانه ای تبدیل می شود.
2. تجزیه و تحلیل فنی قطعات کششی:
تطبیق پذیری قطعه کششی با فرآیند ترسیم، ساخت پذیری قطعه ترسیمی نامیده می شود.
(1) شکل قطعات طراحی فلزی
شکل ساختاری قطعات کششی فلزی باید ساده و متقارن باشد و سعی شود از تغییر شکل شدید خودداری شود. هنگامی که شرایط استفاده اجازه می دهد، قطعات عمیق کشیده شده باید تا حد امکان متقارن محور باشند.
(2) ارتفاع قطعات کشش عمیق
ارتفاع قطعه کشیده شده تاثیر مهمی بر تعداد کشش و کیفیت فرم دهی دارد. تعیین ارتفاع کشش معقول برای کاهش تعداد دفعات ترسیم و تعداد قالب های طراحی مفید است.
(3) شعاع فیله قطعات کشش عمیق
به طور کلی، هرچه شعاع فیله قسمت عمیق کشیده شده بیشتر باشد، بهتر است. شعاع فیله داخلی بین پایین قطعه طراحی و دیوار مستقیم ترجیحاً بیشتر از ضخامت مواد باشد. شعاع فیله بین لبه محدب قطعه کشش و دیواره سیلندر ترجیحاً بیشتر از 2 برابر ضخامت ماده است که برای شکل دهی مساعد است، در غیر این صورت لازم است روند شکل دهی افزایش یابد.
(4) ابعاد قطعات عمیق کشیده شده
اندازه قطعات عمیق کشیده شده باید با توجه به الزامات استفاده مشخص شود. یعنی فقط بعد درونی یا فقط بعد بیرونی علامت گذاری می شود و داخل و خارج را نمی توان همزمان علامت گذاری کرد. علاوه بر این، شعاع فیله اتصال بین دیواره سیلندر و سطح زیرین فقط می تواند به عنوان بعد داخلی مشخص شود. با توجه به تغییر ناهموار ضخامت مواد پس از کشش عمیق، ضخامت مواد نباید روی دیواره سیلندر یا لبه محدب علامت گذاری شود.
(5) دقت ابعادی قطعات کشش عمیق
دقت ابعادی قطعات کشش عمیق استوانه ای عمومی می تواند به IT8 ~ IT10 برسد. برای بخش های عمومی دگرجنس گرا، می تواند 1 تا 2 درجه پایین تر باشد. برای قطعات کشش عمیق با نیاز به دقت بالا، افزایش فرآیند شکل دهی ضروری است.